187-9067-1719

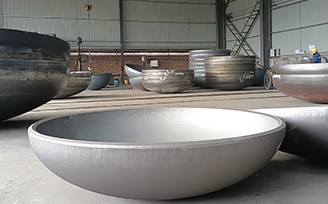
钛封头的生产工艺复杂且精细,每一个环节都会对其***终质量起到关键作用。严格的质量把控贯穿于钛封头生产的全过程,以满足各个行业对高性能的需求。
在原材料选择阶段,******钛材是生产高品质钛封头的基础。常见的钛封头材质如TA1、TA2、TA3、TA10等,其纯度、化学成分和力学性能都有严格的标准。生产厂家会对采购的钛材进行检验,包括化学成分分析、硬度测试、金相组织检查等,确保原材料符合生产要求,为后续的加工工艺提供可靠支撑。
钛封头的加工工艺主要包括锻造、冲压、旋压等。锻造工艺能够使钛材的内部组织更加致密,提升封头的强度和韧性。在锻造过程中,需要******控制锻造温度、锻造比和锻造速度等参数。高温锻造时,钛材的塑性较好,便于成型,但温度过高可能导致晶粒粗大,影响封头的性能;锻造比过小则无法充分改善钛材的内部组织。因此,经验丰富的锻造师傅会根据钛材的特性和封头的尺寸要求,******地调整锻造参数,以获得理想的锻造效果。
冲压工艺适用于生产批量较大、规格相对较小的钛封头。在冲压过程中,模具的设计和制造精度起到关键作用。高精度的模具能够******钛封头的尺寸精度和表面质量,减少后续的加工余量。同时,冲压设备的压力控制和冲压速度也需要严格管控,以避免在冲压过程中出现钛材开裂、变形不均匀等问题。
旋压工艺常用于制造大型、薄壁的钛封头。通过旋压设备,将钛板逐步旋压成所需的封头形状。在旋压过程中,需要控制旋压轮的进给速度、旋转速度和压力,******封头的壁厚均匀性和表面平整度。旋压工艺能够充分发挥钛材的塑性,制造出形状复杂、精度较高的钛封头产品。
焊接是钛封头生产中的关键环节之一。由于钛材的化学活性较高,在焊接过程中容易与空气中的氧、氮等元素发生反应,造成焊接接头的性能下降。因此,钛封头的焊接需要在惰性气体保护下进行,常采用氩气保护焊。焊接人员需要具备******的焊接技能和丰富的经验,严格控制焊接电流、层间温度,同时做好焊缝正面、背面的全程氩气保护,直至焊缝及热影响区冷却至安全温度,避免高温钛材发生氧化污染。焊前需要清理坡口、母材表面油污与杂质,减少气孔、裂纹等焊接缺陷;焊后先开展外观目视检查,依据焊缝表面色泽初步判断保护效果。
成型、焊接完成后,按需开展热处理工序。针对成型产生的残余应力,可采用去应力退火处理,合理控制升温、保温与冷却速率,降低封头内部残余应力,稳定材料力学性能,减少后续使用过程中的变形风险。热处理工艺参数需结合钛材牌号、板材厚度以及设计文件要求制定。
热处理之后进入机加工与无损检测环节。对封头直边段、坡口位置进行机械精加工,******外形尺寸、坡口角度、公差符合图纸要求。无损检测是压力容器类钛封头质量管控的重要一环,按照设计标准开展渗透、射线或超声检测,排查母材与焊缝内部、表面缺陷,确保封头满足对应工况的使用要求。
全部工序完成后,进入成品检验阶段。检验项目包含外形尺寸、壁厚测量、表面质量复核、资料核对等,各项指标检验合格后方可入库交付。钛封头多用于化工、医药、海水淡化、压力容器等耐腐蚀工况,原材料、成型、焊接、检测全流程的管控,有助于产品适配各类腐蚀环境下的设备装配需求。
备注:产品各项指标以图纸、检测报告、订货技术协议为准,可根据工况需求定制加工。
上一条: 碳钢封头:工业管道系统中的常用封堵部件


 豫公网安备 41072102000374号